Nylon 6 vs. Nylon 66: diferencias y usos del material reprocesado
Dos poliamidas casi gemelas con comportamientos distintos. Cómo diferenciarlas, cuándo usar cada una y qué revisar al comprar nylon reprocesado.
Por Equipo ZikloaPublicado 5 min de lectura
En resumen: El Nylon 6 y el Nylon 66 son poliamidas muy parecidas, pero el 66 funde unos 40 °C más arriba y resiste mejor el calor y la carga sostenida, mientras que el 6 es más fácil de procesar y da mejor acabado. En material reprocesado, lo que define el desempeño es saber qué tipo es, cuánta carga tiene y qué tan seco está.
Si compras, vendes o procesas poliamida, la comparación entre nylon 6 y nylon 66 aparece tarde o temprano. Los dos se usan en conectores eléctricos, engranes, piezas automotrices, sujetacables y bases de sillas, y a simple vista son idénticos. Elegir mal significa piezas que se deforman con el calor o un proceso más caro de lo necesario.
Con material reprocesado la pregunta es todavía más importante, porque a las diferencias entre las dos resinas se suman el historial térmico, la carga y la humedad. Esta guía te da los criterios para elegir y verificar.
Qué son y de dónde viene su diferencia
Ambos son poliamidas alifáticas, conocidas comercialmente como nylon. La diferencia está en cómo se fabrican:
- Nylon 6 (PA6): se obtiene de un solo monómero, la caprolactama, que tiene seis átomos de carbono.
- Nylon 66 (PA66): se obtiene de dos monómeros, la hexametilendiamina y el ácido adípico, cada uno con seis carbonos. De ahí el "66".
Esa diferencia produce en el PA66 una cadena más regular, que cristaliza más rápido y funde a mayor temperatura. Casi todas las diferencias prácticas vienen de ahí.
Nylon 6 vs. Nylon 66: tabla comparativa
| Propiedad | Nylon 6 (PA6) | Nylon 66 (PA66) |
|---|---|---|
| Punto de fusión aproximado | ~220 °C | ~260 °C |
| Resistencia al calor | Buena | Mayor |
| Rigidez y resistencia a la fluencia | Buena | Mayor |
| Resistencia al impacto | Algo mayor | Algo menor |
| Absorción de humedad | Algo mayor | Algo menor |
| Acabado superficial con fibra de vidrio | Mejor | Bueno |
| Ventana de procesamiento | Más amplia | Más estrecha |
| Velocidad de cristalización | Menor | Mayor, permite ciclos cortos |
| Usos típicos | Engranes, carcasas, bases de silla, película | Piezas bajo cofre, conectores, sujetacables |
En la práctica, el PA66 se elige cuando la pieza trabaja caliente o bajo carga constante, y el PA6 cuando importan el acabado, la tenacidad o un proceso más tolerante.
La humedad: el factor que más afecta a ambos
Las poliamidas son higroscópicas: absorben agua del ambiente con rapidez. Eso tiene dos efectos distintos.
Durante el procesamiento, el agua presente en el material fundido rompe las cadenas por hidrólisis. El resultado es menor viscosidad, piezas frágiles y defectos como vetas plateadas o burbujas. Por eso el nylon se seca antes de procesarse, normalmente en secadores desecantes; muchas fichas técnicas piden una humedad del orden de 0.1 a 0.2% para moldeo. Secar a temperatura excesiva con aire caliente tampoco ayuda: oxida el material y lo amarillea.
En servicio, la humedad absorbida actúa como plastificante. Una pieza recién moldeada (seca) es más rígida y más frágil; una pieza acondicionada es más tenaz, menos rígida y ligeramente más grande. Por eso las fichas técnicas muestran propiedades en estado seco y acondicionado, y conviene comparar siempre el mismo estado.
Con carga o sin carga: qué cambia en el reprocesado
El nylon se refuerza con frecuencia con fibra de vidrio, en porcentajes que suelen ir del 15 al 50%; el PA66 con 30% de fibra es de los grados más comunes. También existen grados con carga mineral, modificadores de impacto, retardantes de flama y estabilizantes al calor.
Al reprocesar material con fibra de vidrio hay que considerar que la molienda y cada nuevo fundido acortan las fibras. Un PA66 GF30 reprocesado tiene el mismo porcentaje de vidrio que el virgen, pero no necesariamente la misma resistencia a la tensión o al impacto. Además, el vidrio desgasta husillos y cañones más rápido.
Por eso el mercado distingue entre nylon con carga para reproceso y nylon sin carga para reproceso: mezclarlos produce un material con un contenido de vidrio impredecible y propiedades que no sirven a nadie.
Cómo identificar el material y verificar su calidad
Para scrap o reprocesado de origen dudoso, estas pruebas resuelven casi todas las dudas:
- Marca en la pieza: por ejemplo, >PA6-GF30< o >PA66<.
- Calorimetría diferencial de barrido (DSC): muestra el pico de fusión. Cerca de 220 °C indica PA6; cerca de 260 °C, PA66; dos picos indican una mezcla.
- Contenido de cenizas: se calcina una muestra y el residuo corresponde a la carga inorgánica. Confirma si un "GF30" realmente trae alrededor de 30%.
- Humedad: con termobalanza o método Karl Fischer, al recibir el material y antes de procesarlo.
- Viscosidad o índice de fluidez: indica si el material se degradó y qué tan consistente es entre lotes.
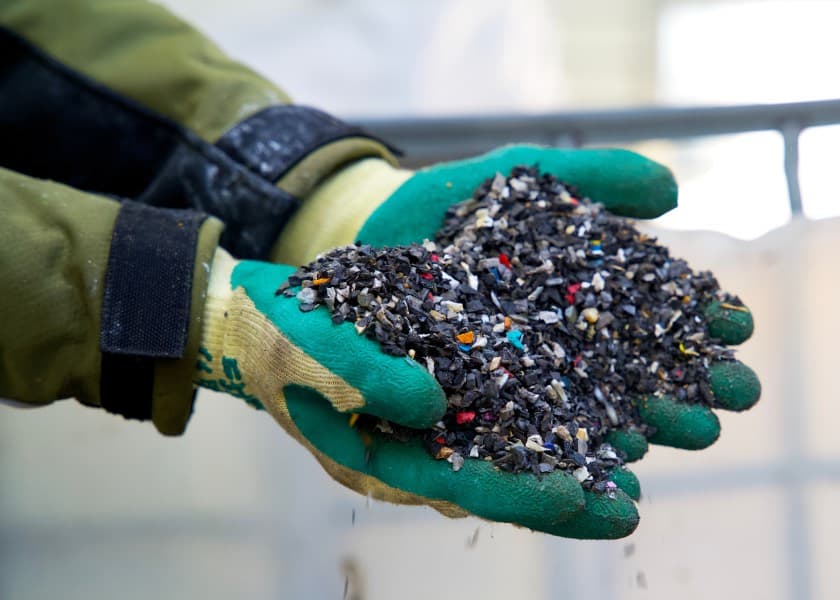
- Inspección visual: puntos negros, color uniforme y ausencia de otras resinas.
Al comprar, pide estos datos por lote y una muestra para probar en tu proceso. Nuestra guía sobre la ficha técnica de plástico reciclado explica cómo leer cada valor.
Problemas frecuentes al procesar nylon reprocesado
Cuando una corrida con material reprocesado falla, la causa suele estar en esta lista:
| Síntoma | Causa probable | Qué revisar |
|---|---|---|
| Vetas plateadas o burbujas | Humedad alta | Humedad del material y punto de rocío del secador |
| Piezas frágiles | Hidrólisis o degradación térmica | Humedad, temperatura del fundido y tiempo de residencia |
| Variación de llenado o de peso | Viscosidad distinta entre lotes o mezcla de PA6 y PA66 | Viscosidad por lote y DSC |
| Fibra visible en la superficie | Material con vidrio y molde frío | Temperatura del molde y velocidad de inyección |
| Amarillamiento | Sobresecado o temperatura excesiva | Temperatura y tiempo de secado |
| Puntos negros | Contaminación o material degradado | Origen del lote y limpieza del cañón |
Registra estos hallazgos por lote: te sirven para reclamar al proveedor con datos y para ajustar tu especificación de compra.
¿Dónde funciona mejor el nylon reprocesado?
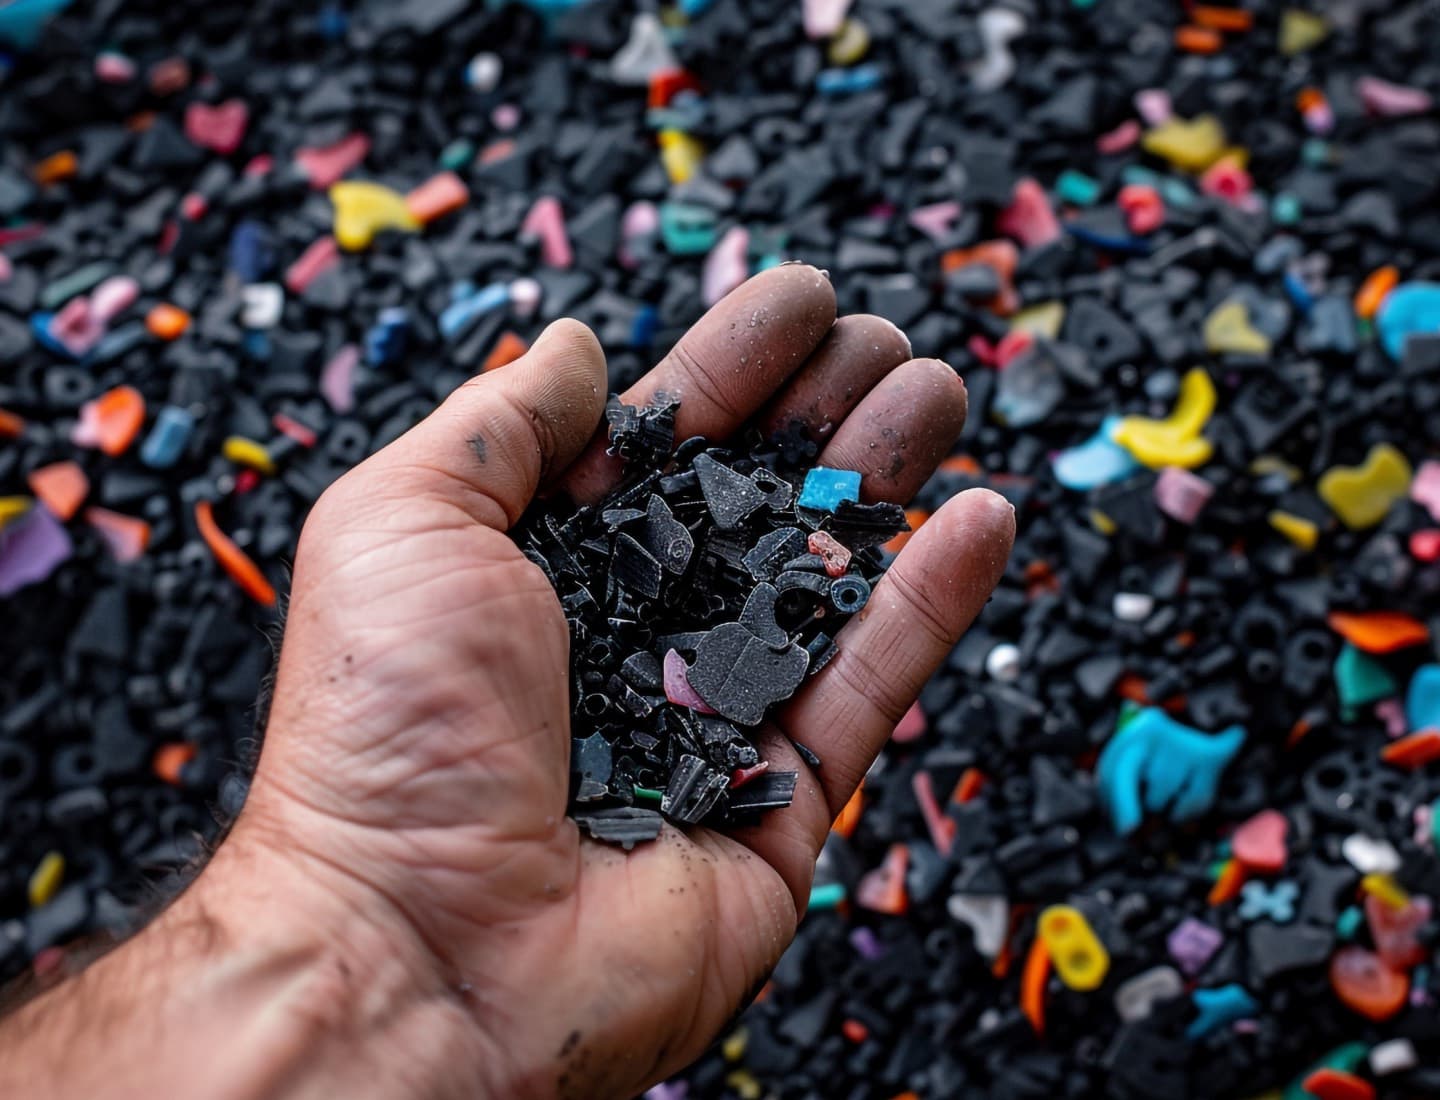
El nylon reprocesado funciona bien en piezas con margen de diseño, componentes no visibles, piezas negras o de color oscuro, accesorios de mobiliario, carretes, artículos de consumo y como parte de una mezcla con resina virgen. En piezas críticas para la seguridad, en grados aprobados por un fabricante de autos o en contacto con alimentos, lo usual es trabajar con resina virgen.
Entre ambos extremos está la mezcla: un porcentaje de reprocesado sobre una base virgen, validado con pruebas en la pieza real. Comparamos estas opciones con más detalle en materia prima reciclada vs. virgen.
Cómo te ayuda Zikloa
En nuestro catálogo de materias primas encontrarás Nylon 66 virgen, Nylon 6 virgen con carga, Nylon con carga para reproceso y Nylon sin carga para reproceso. A través de nuestro servicio de suministro de materias primas te ayudamos a elegir la opción adecuada para tu aplicación y, si tu planta genera scrap de poliamida, también podemos evaluarlo. Solicita disponibilidad y fichas técnicas de nylon para tu proyecto.
- #nylon
- #poliamida
- #plásticos de ingeniería
- #material reprocesado
- #fibra de vidrio
Preguntas frecuentes
¿Puedo sustituir Nylon 66 por Nylon 6 en una pieza?
A veces, pero no por defecto. El PA6 funde a menor temperatura y resiste menos el calor, así que en piezas expuestas a temperatura o carga constante puede no cumplir. Cualquier sustitución debe validarse con pruebas en la pieza real y, si aplica, con la aprobación de tu cliente.
¿Por qué hay que secar el nylon reprocesado aunque venga en bolsa sellada?
Porque el empaque puede no ser una barrera perfecta y el material pudo ganar humedad durante el almacenamiento o el transporte. Además, una vez abierto, la poliamida absorbe agua del ambiente con rapidez. Mide la humedad antes de procesar y seca si hace falta.
¿Se pueden mezclar Nylon 6 y Nylon 66 reprocesados?
Pueden procesarse juntos porque son químicamente afines, pero la mezcla tiene propiedades intermedias y difíciles de predecir, y debe trabajarse en condiciones adecuadas para el PA66. Por eso se valora menos y se reserva para aplicaciones poco exigentes.